Javanese
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Kabar
Gagal hilir apa sing larang amarga kesenjangan proses manufaktur spline-shaft?
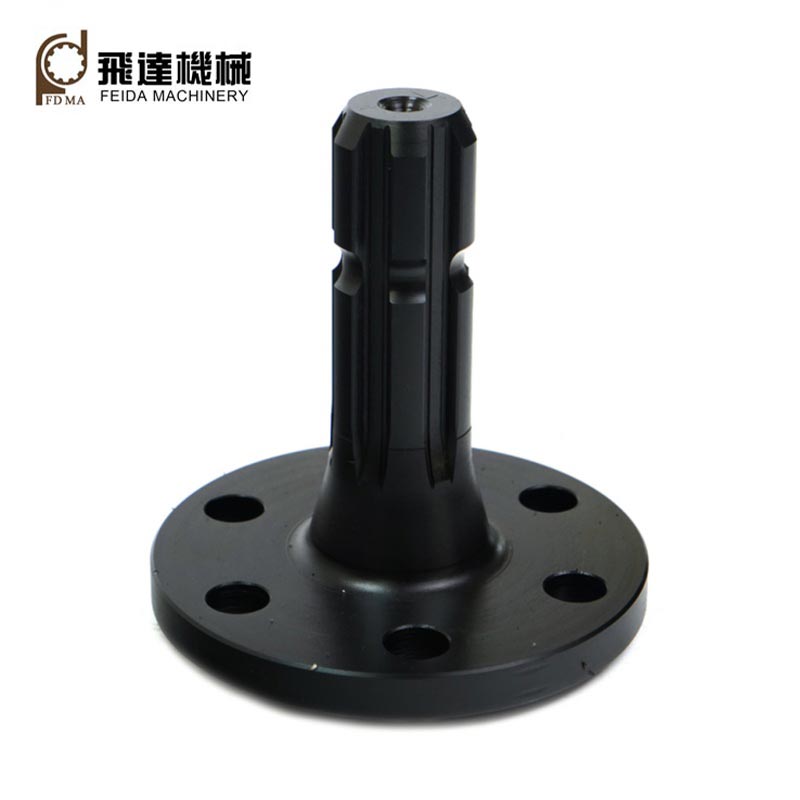
Feida-MachiningRectangular Spline Shaftlayanan nggabungake tinjauan DFM pra-produksi, finishing presisi pasca-panas-perawatan lan dokumentasi kinerja material-batch lengkap, nyuda fraktur kesel, alangan audit lan risiko prototipe-rework kanggo pabrikan mesin lintas wates.
1. Finishing presisi pasca-quenching ngimbangi distorsi geometri spline sing diakibatake panas
Akeh bengkel subkontrak nindakake kabeh panggilingan spline sadurunge quenching, tanpa finishing sekunder sawise hardening. Distribusi ulang stres internal sing disebabake dening Quench nyebabake mlengkung poros, penyimpangan nada gigi lan kesalahan paralelisme flank sing ora bisa didandani kanthi mesin alus-state awal. Ing torsi kejut gantian sing khas kanggo mesin pertanian lan konstruksi, mung untu spline parsial sing nanggung beban sing ditularake, ngasilake konsentrasi stres ing oyod untu lan retak kesel awal. Cadangan mesin Feida-mesin ngontrol tunjangan finishing, nglakokake grinding spline presisi sawise quenching-lan-tempering. Toleransi geometris kritis kalebu jarak untu, paralelisme flank lan coaxiality poros tetep ing watesan spesifikasi DIN5461, njamin bareng beban multi-untu sing seragam lan ndawakake umur layanan komponen ing lingkungan operasi beban pengaruh siklik.
2. End-to-end in-house processing nahan rekaman keterlacakan materi lan proses lengkap
Nalika nglereni bahan mentah, mesin spline, perawatan panas lan finishing permukaan dipérang dadi pirang-pirang subkontraktor eksternal, pabrikan ora bisa ngumpulake arsip tingkat batch sing manunggal kalebu MTC kelas baja, log suhu quenching lan laporan inspeksi dimensi pungkasan. Audit tender mesin internasional mbutuhake traceability komponen lengkap; rantai pasokan sing pecah ndadékaké penolakan prakualifikasi. Feida ngrampungake kabeh alur kerja manufaktur ing fasilitas dhewe. Saben lot nyimpen identifikasi mentah-bar, rekaman kurva perawatan panas lan data inspeksi CMM. Paket dokumen lengkap basa Inggris kasedhiya nalika dikirim, mbantu pelanggan OEM nyukupi syarat audit pemasok tanpa tes ulang pihak katelu sing larang.
3. Kualitas permukaan pinggir waos sing dikontrol nyegah risiko karat
Sisih untu spline sing kasar lan ora apik nggawe asperitas mikro. Slip relatif cilik ing antarane poros lan hub kawin ing getaran mesin sing terus-terusan ngasilake lebu oksida abrasif (karat fretting). Partikel-partikel atos iki nyebar ing njero reresik pas lan terus-terusan ngrusak permukaan kontak, nggedhekake reaksi lan nggawa gangguan transmisi lan pungkasane kejang. Feida ngoptimalake paramèter feed-rate kanggo operasi penggilingan spline, nggayuh permukaan pinggir untu sing kurang kasar. Kualitas permukaan sing dikontrol nyuda titik kontak mikro sing miwiti karusakan fretting, stabil kinerja transmisi long-term kanggo mesin seluler operasi outdoor kapapar bledug lan geter.
4. Tinjauan DFM fase awal ngenali risiko struktur spline sadurunge investasi perkakas formal
Akeh vendor bagean khusus kanthi ketat ngetutake gambar pelanggan tanpa penilaian manufaktur. Sawetara jari-jari fillet spline-root sing ditetepake, bagean tembok tipis shaft utawa kombinasi jembar untu sing ora biasa nggawe beboyo quenching-retak utawa syarat toleransi sing ora bisa ditindakake. Masalah muncul mung sawise alat nglereni dipesen lan bagean prototipe diprodhuksi, meksa revisi gambar, biaya perkakas ekstra lan slippage jadwal proyek. Tim teknik mekanik Feida nindakake evaluasi DFM ing tataran RFQ, mriksa fillet pelepas stres-root spline, distribusi ketebalan bagean lan realisasi toleransi. Potensi mode kegagalan sing disebabake manufaktur diwenehi tandha sadurunge nggawe alat, ngethok siklus desain ulang fase pungkasan sing larang regane kanggo proyek pangembangan produk anyar OEM.
5. Materi-grade cocog imbangan impact-kateguhan lan lumahing-atos target
Pamilihan kelas baja sing ora cocog nggawe asil kinerja sing bertentangan: baja karbon paduan rendah entuk kekerasan permukaan nanging ora duwe kateguhan inti lan retak amarga beban kejut dadakan; materi over-alloyed nggawa resiko quenching-distorsi gedhe banget lan mundhakaken biaya komponen ora perlu. Feida milih lan verifikasi baja benda kerja miturut syarat torsi-lan-kejut-beban peralatan sing didokumentasikan. Paramèter Quench-tempering disetel kanggo ngimbangi ketahanan aus-flank lan ketangguhan impact-inti poros, ngindhari fraktur oyod sing rapuh lan abrasi flank kanthi cepet kanggo aplikasi mesin kondisi kerja sing beda.
6. Protokol inspeksi dimensi khusus proyek njamin konsistensi lintas-batch
Pesenan poros spline khusus kelompok cilik asring mung nampa verifikasi dimensi mriksa titik. Tanpa daftar priksa item inspeksi tetep sing nyakup kekandelan untu, kesalahan akumulatif pitch lan kehabisan, variasi kinerja katon ing antarane batch produksi. Nalika dipasang ing mesin sing wis rampung, sifat spline-fit sing ora konsisten nyebabake tingkat kegagalan lapangan sing kasebar. Feida ngetrapake dhaptar priksa inspeksi sing disesuaikan karo proyek kanggo saben urutan spline-shaft khusus, nindakake pangukuran CMM ing indikator geometri spline kunci. Kriteria panampa seragam dileksanakake lot-by-lot, nyetabilake interchangeability kanggo jalur perakitan produksi seri OEM.
Warta sing gegandhengan
- Apa sing ndadekake Gear Bevel Lurus Logam Bisa Dipercaya kanggo Transmisi Daya Industri?
- Kepiye Gear Bevel Spiral Ngapikake Transmisi Daya ing Mesin Nuntut?
- Apa sing Ndadekake Gear Sprocket Penting kanggo Transmisi Daya sing Bisa Dipercaya?
- Kepiye Gear Internal Ngapikake Presisi lan Transmisi Daya?
- Napa Gear Helical Plastik Dadi Pilihan sing Bisa Dipercaya kanggo Sistem Mekanik Modern?
- Apa produksi spline ing omah bisa ngatasi masalah lara-lapangan OEM sing larang regane?
Ninggalake kula pesen